Une pièce en caoutchouc sur mesure pour un équipement sportif se définit à partir de l’usage réel : chocs, frottements, exposition à l’extérieur, contact avec la peau. Cet usage fixe l’élastomère et sa dureté, puis le procédé de fabrication (découpe, extrusion, moulage par compression ou par injection) selon la forme et la quantité.
Voici les étapes dans l’ordre où elles se décident, du cahier des charges jusqu’au lancement de la série.
Pièces en caoutchouc d’un équipement sportif : à quoi elles servent
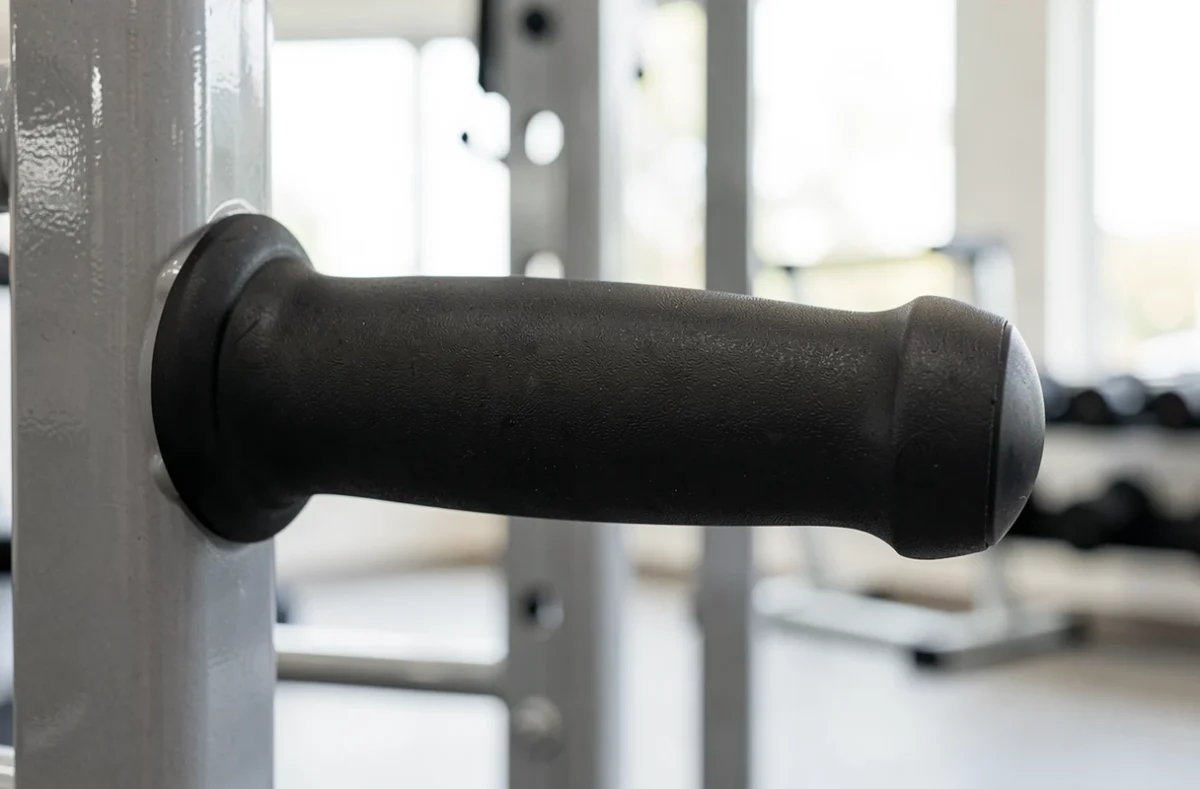
Le caoutchouc intervient partout où l’équipement doit absorber, accrocher ou isoler. On le trouve dans les poignées et manchons, les butées et amortisseurs, les patins antidérapants sous les appareils, les joints, les protections d’angle ainsi que les revêtements et bordures de sol.
Chaque rôle a son exigence. Un patin antidérapant doit adhérer sur un sol lisse sans glisser sous la charge, un amortisseur doit encaisser des chocs répétés, une bordure de sol doit supporter le passage et le nettoyage. Une entreprise de fabrication de pièces en caoutchouc antidérapantes ne propose donc pas la même formule qu’un fabricant de protections.
Cahier des charges : ce que le fabricant doit savoir
Un fabricant ne peut pas chiffrer ni étudier une pièce sans données précises. Plus le cahier des charges est complet, moins les allers-retours sur le devis sont nombreux. Il rassemble les points suivants :
- les efforts subis : chocs, compression, flexion, traction, et leur fréquence ;
- l’environnement : soleil, pluie, sueur, produits d’entretien, chlore en piscine, huiles et graisses de machine ;
- la plage de températures, de l’entrepôt à l’usage en plein air ;
- le contact avec la peau, qui limite le choix des matières et des colorants ;
- les cotes, tolérances, couleur et quantités annuelles.
Ce travail ressemble à celui qui consiste à briefer un prestataire sur mesure : un brief écrit, avec des critères mesurables, évite de découvrir les écarts à la livraison.
Élastomère et dureté Shore A : choisir la matière
Les fiches de fabricants regroupent les élastomères d’usage courant en deux familles. Le caoutchouc naturel, le SBR et l’EPDM sont classés non résistants à l’huile. Le NBR (nitrile) et le néoprène sont classés résistants à l’huile. Le silicone relève des élastomères spéciaux.
Les plages de température d’usage relevées dans la fiche Boyd montrent les écarts entre matières : de -40 à +80 °C pour le caoutchouc naturel, de -45 à +130 °C pour l’EPDM, de -35 à +110 °C pour le NBR et de -70 à +200 °C pour le silicone. Pour un engin utilisé en salle et en extérieur, la tenue au froid et à la chaleur compte autant que la souplesse.
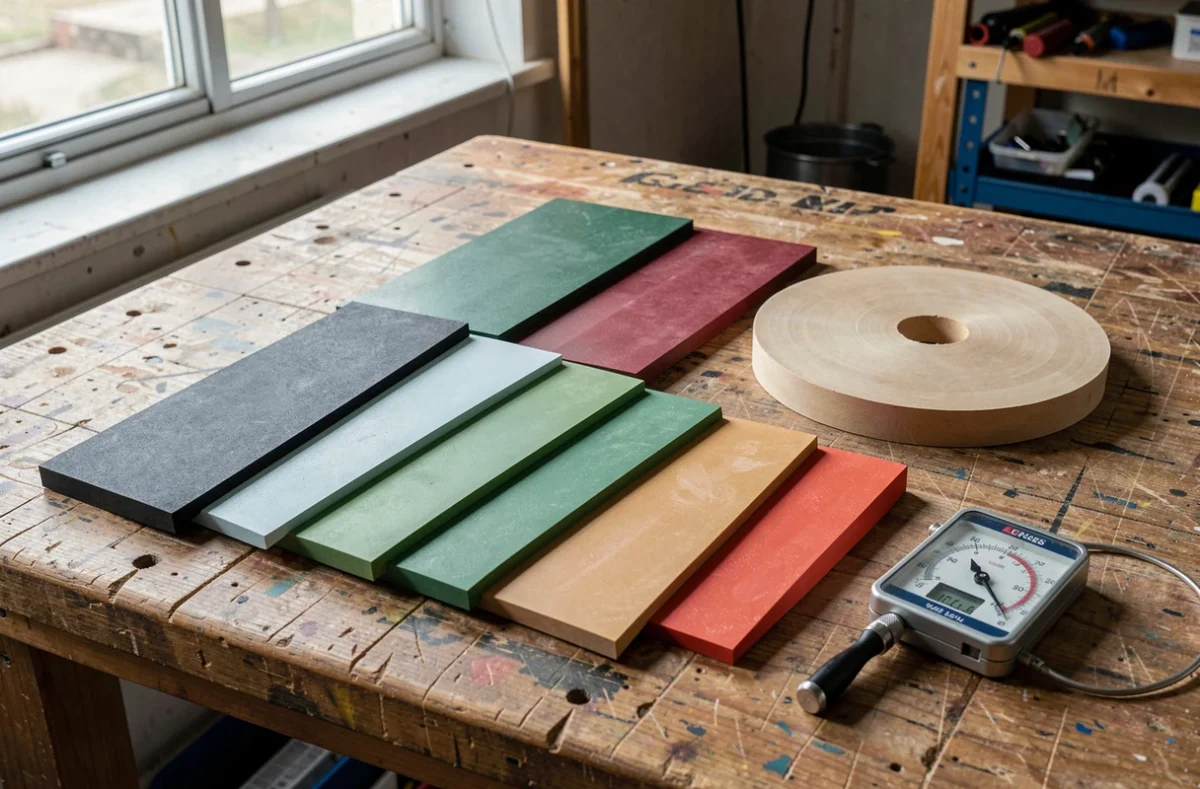
La dureté Shore A règle le comportement de la pièce. Le caoutchouc naturel se décline d’environ 30 à 90 Shore A, l’EPDM, le NBR et le néoprène d’environ 40 à 90, le silicone d’environ 40 à 80. Une poignée appelle une dureté plus faible pour le confort, une butée ou un patin sous charge une dureté plus élevée pour ne pas s’écraser.
Une même matière existe aussi en blanc, par exemple en EPDM ou en NBR pour les applications alimentaires certifiées, ce qui compte si la pièce touche la peau et doit rester claire.
Découpe, extrusion ou moulage : quel procédé pour quelle pièce
Le procédé dépend de la forme et du nombre de pièces. Les fiches de fabricants distinguent d’ailleurs les profilés extrudés, les bandes, les joints et les pièces moulées.
La découpe (au jet d’eau ou à l’emporte-pièce) convient aux pièces plates, comme un patin ou une rondelle, et aux petites séries : elle ne demande pas de moule. L’extrusion produit des profilés continus, par exemple une bordure, un joint ou une protection de bord, coupés à la longueur voulue.
Le moulage par compression et le moulage par injection fabriquent des formes en volume, comme une poignée ou un embout. Ils demandent un moule : ce coût d’outillage ne se justifie que si la quantité l’amortit. Demandez au fabricant à partir de quel volume il conseille de passer du découpage au moulage pour votre pièce.
Du prototype à la série : valider avant d’investir
Un prototype permet de tester la forme et la matière avant de payer un moule définitif. Il peut être découpé dans une plaque, imprimé en 3D pour vérifier l’encombrement, ou issu d’un moule pilote pour les pièces en volume.
Faites-le essayer en conditions réelles : sur l’équipement, avec les utilisateurs, à l’extérieur si c’est son usage. Un patin qui tient en atelier peut glisser sur un sol humide, et une poignée peut devenir collante à la chaleur.
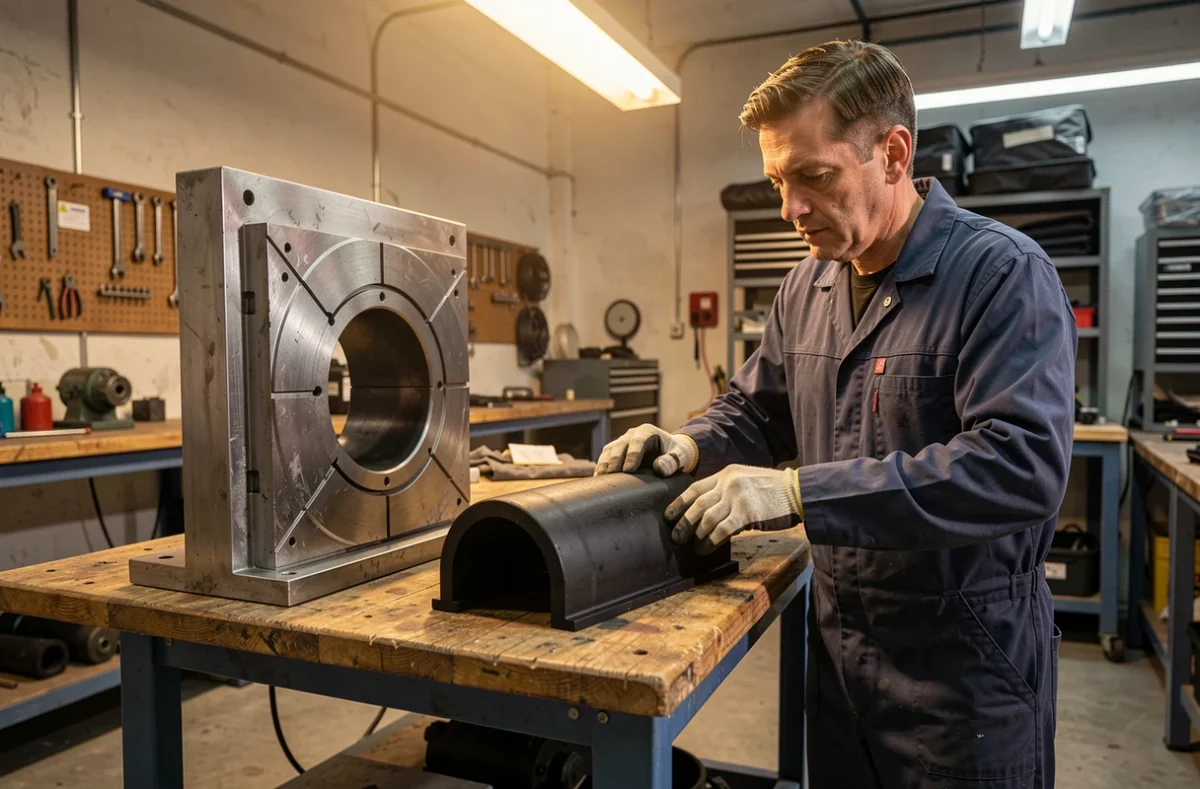
Avant de lancer la série, fixez avec le fabricant les contrôles qui s’appliqueront à chaque lot : cotes, dureté Shore A, aspect, couleur. Précisez aussi le minimum de commande et le délai de fabrication de l’outillage, car ces deux points décident du calendrier. Pour ne rien oublier côté contrat, relisez les pièges contractuels d’un fournisseur avant de signer.
Fournisseur de caoutchouc : le choisir et le briefer
Un fournisseur de caoutchouc transmet souvent des plaques et des profilés, un fabricant réalise la pièce complète. Précisez ce que vous attendez, puis posez les mêmes questions à chaque candidat : quelles matières propose-t-il, quels procédés maîtrise-t-il en interne, quels essais réalise-t-il, comment suit-il ses lots ?
Comparez les devis sur les mêmes bases : matière et dureté, quantité, coût du moule, délai, tolérances. Pour affiner votre grille, consultez les critères de choix d’un fabricant.
Une pièce bien spécifiée, testée sur un prototype puis contrôlée lot par lot, reste la meilleure garantie de tenue dans le temps. Le dossier technique que vous remettez au fabricant sert aussi de référence pour les commandes suivantes.